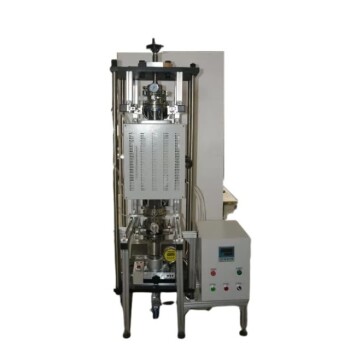
O SLS cerâmico não é um processo de densificação de etapa única. A sinterização direta a laser de cerâmicas cristalinas não consegue atingir a densidade total porque o tempo de interação do laser — uma fração de segundo — fornece energia térmica insuficiente para impulsionar a difusão em estado sólido necessária para a fusão das partículas. Em vez disso, o laser apenas derrete um aglutinante polimérico sacrificial para colar as partículas cerâmicas em uma "peça verde" frágil, e a verdadeira densificação ocorre apenas mais tarde, por meio de um pós-processamento prolongado em forno de alta temperatura.
A manufatura aditiva de cerâmicas técnicas exige uma mentalidade de duas etapas: a impressora cria um andaime moldado e o forno fornece a energia térmica sustentada necessária para transformar esse andaime em uma cerâmica estrutural densa. Sem esse pós-processamento térmico, você tem apenas pó compactado.
A limitação fundamental da sinterização direta a laser
Por que um laser não consegue sinterizar cerâmicas cristalinas
Durante a sinterização direta a laser, um feixe de alta potência varre um leito de pó por alguns milissegundos por ponto. As cerâmicas cristalinas densificam-se por difusão em estado sólido — átomos migrando para eliminar poros e fundir contornos de grão. Essa difusão é ativada termicamente e requer tanto alta temperatura quanto um tempo de permanência significativo.
O laser simplesmente não consegue fornecer ambas as condições simultaneamente. O pulso térmico é curto demais para um movimento atômico significativo, portanto, os grãos cerâmicos individuais nunca se sinterizam. Tentativas de simplesmente aumentar a potência do laser levam a choque térmico, rachaduras ou fusão localizada que ainda falha em consolidar a peça inteira.
A necessidade de um aglutinante sacrificial
Como a cerâmica em si não se funde, o SLS de cerâmicas depende de um pó de dois componentes. Um aglutinante termoplástico sacrificial é misturado com as partículas cerâmicas, e o laser funde seletivamente apenas esse aglutinante.
O aglutinante fundido molha e conecta os grãos cerâmicos, formando um corpo verde com força de manuseio suficiente para ser extraído. Crucialmente, esse corpo verde ainda tem baixa densidade, alta porosidade e zero integridade mecânica para uso no mundo real. O laser apenas "fixou" a forma — não densificou o material.
Como o pós-processamento em forno de alta temperatura completa a peça
Da peça verde à cerâmica densa em duas etapas
Converter a peça verde frágil em uma cerâmica totalmente densa requer um ciclo de forno de alta temperatura cuidadosamente controlado. Este ciclo é dividido em duas etapas distintas: debinding (remoção do aglutinante) e sinterização.
Primeiro, o forno aquece lentamente a peça a uma temperatura moderada sob uma atmosfera controlada. Durante este estágio de debinding, o aglutinante polimérico se decompõe termicamente e é removido de forma limpa, deixando para trás um corpo "marrom" puramente cerâmico e extremamente poroso. Apressar esta etapa aprisiona gases e causa rachaduras.
Após o debinding, o forno aumenta a temperatura para uma temperatura de sinterização muito mais alta — frequentemente acima de 70% do ponto de fusão absoluto do material. Nesta fase, a difusão em estado sólido finalmente é ativada, e o crescimento do pescoço entre as partículas fecha os poros para atingir alta densidade e resistência estrutural.
Por que a energia térmica prolongada é importante
O tempo de permanência é o recurso chave que um forno fornece e um laser não. A difusão atômica é um processo de taxa governado pela temperatura e pelo tempo. Ao manter a peça em uma temperatura elevada por minutos ou horas, o forno fornece a energia térmica cumulativa necessária para o transporte de massa completo.
Isso permite que as forças motrizes impulsionadas pela curvatura da superfície encolham os poros gradualmente através da difusão de lacunas e movimento dos contornos de grão. Somente através deste orçamento térmico sustentado a matriz cerâmica pode atingir os 95–99,9% da densidade teórica necessária para aplicações de suporte de carga ou transparentes.
A flexibilidade dos fornos de laboratório modernos
Um processo de botão único em um forno pode acomodar várias cerâmicas ajustando a temperatura de pico, o ambiente gasoso e a pressão. Um forno mufla lida com óxidos ao ar, enquanto um forno a vácuo ou de atmosfera controlada evita reações indesejadas durante a sinterização de cerâmicas não óxidas, como carbonetos ou nitretos.
Algumas variantes avançadas de pós-processamento aplicam até mesmo pressão externa de gás (Prensagem Isostática a Quente) ou pressão mecânica uniaxial (Prensagem a Quente) durante o ciclo térmico. Isso aumenta o estresse natural de sinterização para erradicar os últimos poros fechados restantes, atingindo a densidade teórica em materiais que resistem à sinterização convencional sem pressão.
Entendendo as compensações
Encolhimento e distorção são inevitáveis
Quando um corpo verde se densifica em um forno, ele encolhe significativamente — tipicamente 15–20% linearmente. Esse encolhimento nem sempre é uniforme. Regiões restritas, inclusões não sinterizáveis ou gradientes térmicos dentro do forno podem gerar tensões internas de tração que retardam a densificação local.
O resultado é empenamento, rachaduras ou um gradiente de densidade se o perfil térmico do forno não for perfeitamente uniforme. Projetar para um encolhimento isotrópico previsível durante o fluxo de trabalho de CAD para peça é, portanto, um desafio inicial crítico e, muitas vezes, requer testes iterativos com um forno específico.
Altas temperaturas podem desencadear crescimento indesejado de grãos
A mesma temperatura alta e prolongada que impulsiona a densificação também ativa a migração dos contornos de grão. Em cerâmicas como a alumina, a sinterização sem pressão acima de 1600°C pode eliminar totalmente a porosidade, mas causar um crescimento explosivo dos grãos que degrada a resistência mecânica.
Este é um dilema clássico da sinterização: atingir a densidade total puramente por tempo e temperatura pode sacrificar a microestrutura de grão fino que maximiza a resistência. Métodos avançados como sinterização em duas etapas, prensagem a quente ou uso de dopantes para fixar os contornos de grão tentam desacoplar a densificação do crescimento dos grãos, mas adicionam complexidade ao ciclo do forno.
Nem toda porosidade pode ser removida apenas com calor
Durante o estágio final da sinterização convencional, os poros fechados tornam-se isolados dos contornos de grão. Sem um caminho de difusão de curto-circuito, a força motriz para sua remoção despenca. Mesmo após muitas horas, uma pequena fração de volume de poros residuais permanece.
Essa porosidade residual espalha a luz severamente, impedindo a transparência, e atua como origem de fraturas. Resolver esse problema do último poro geralmente requer a mudança da sinterização simples em forno atmosférico para processos assistidos por pressão (HIP ou prensagem a quente), que introduzem uma força motriz extra que o calor sozinho não pode fornecer.
Como aplicar isso ao seu fluxo de trabalho de SLS
Se você está desenvolvendo ou trabalhando com SLS cerâmico, a etapa de impressão é apenas o começo. Sua tomada de decisão deve mudar o foco para o pós-processamento como a verdadeira operação de modelagem e definição de propriedades.
- Se o seu foco principal é a resistência mecânica: Nunca pule o ciclo de forno de alta temperatura. Use um perfil completo de debinding e sinterização com tempo de permanência suficiente para fechar a porosidade interconectada, e considere a prensagem isostática a quente se for necessária uma peça totalmente densa e livre de falhas.
- Se o seu foco principal é minimizar a distorção: Invista em controle preciso da temperatura do forno e taxas de aquecimento uniformes. Projete peças verdes com dimensões superdimensionadas, incorpore geometrias de assentamento e use substratos ou suportes que correspondam ao coeficiente de encolhimento da sua cerâmica.
- Se o seu foco principal é uma microestrutura de grão fino: Evite as temperaturas de sinterização mais altas que desencadeiam o crescimento rápido dos grãos. Explore a sinterização em fase líquida de baixa temperatura ou fornos assistidos por pressão que levam a densidade até a linha de chegada antes que os grãos tenham tempo de crescer.
- Se o seu foco principal é a transparência óptica: Entenda que a sinterização em forno sem pressão, por si só, quase sempre deixará uma névoa de poros residuais. Você deve seguir uma estratégia de forno de duas etapas: sinterização convencional para fechar a porosidade aberta, seguida por um forno de prensagem isostática a quente para colapsar os últimos poros isolados.
A impressora lhe dá a geometria; o forno lhe dá a cerâmica. Ao respeitar a física de difusão subjacente e escolher o caminho de pós-processamento térmico correto, você preenche a lacuna entre uma forma verde frágil e um componente de alto desempenho totalmente denso.
Tabela de resumo:
| Estágio / Parâmetro | Sinterização a Laser (SLS) | Pós-processamento em Forno |
|---|---|---|
| Mecanismo Primário | Fusão de aglutinante sacrificial (pulso de milissegundos) | Difusão atômica em estado sólido (permanência térmica prolongada) |
| Estrutura Resultante | "Peça Verde" frágil com baixa densidade | Cerâmica totalmente densa (95–99,9% da densidade teórica) |
| Função Primária | Moldar a geometria complexa da peça | Limpa o aglutinante (debinding) e elimina poros (sinterização) |
| Resistência do Material | Zero integridade estrutural mecânica | Alta resistência mecânica, ao desgaste e à temperatura |
Pronto para transformar suas peças cerâmicas verdes impressas em 3D em componentes estruturais de alto desempenho? A KINTEK é especializada em equipamentos de laboratório avançados e fornos de alta temperatura personalizáveis — incluindo fornos mufla, tubulares, a vácuo, de atmosfera controlada, CVD e de fusão por indução — projetados para fornecer o controle preciso de temperatura e o aquecimento uniforme necessários para ciclos críticos de debinding e sinterização.
Não deixe que um pós-processamento inadequado comprometa suas propriedades cerâmicas. Entre em contato com a KINTEK hoje para consultar nossos especialistas em processamento térmico e encontrar o forno de alta temperatura ideal para o seu laboratório ou fluxo de trabalho de produção!
Produtos relacionados
- Forno Tubular de Laboratório de Alta Temperatura 1400℃ com Tubo de Alumina
- 1800℃ Forno de mufla de alta temperatura para laboratório
- Forno de Tubo de Laboratório de Alta Temperatura 1700℃ com Tubo de Alumina
- 1700℃ Forno de mufla de alta temperatura para laboratório
- Forno de atmosfera inerte de azoto 1700℃ controlado
As pessoas também perguntam
- Como os fornos tubulares de laboratório de alta temperatura são aplicados em tratamentos térmicos de homogeneização a vácuo de longa duração para amostras intermetálicas?
- Como os fornos de tubo de laboratório de alta temperatura garantem a estabilidade ambiental? Dicas de Redução Térmica de Precisão
- Como os fornos tubulares de alta temperatura são aplicados no teste de membranas de liga suportadas por cerâmica? Insights
- Qual é a função de um forno no tratamento de ligas CuAlMn? Alcançar Homogeneização Microestrutural Perfeita
- Qual é o mecanismo de um forno de alta temperatura na sinterização de Bi-2223? Alcance a Transformação de Fase de Precisão