
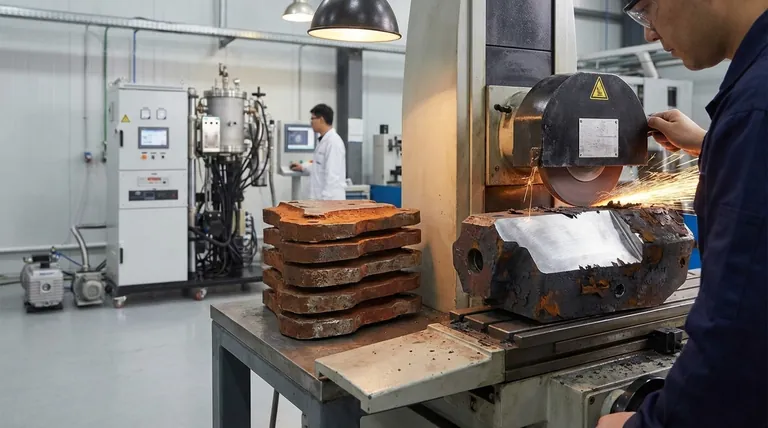
No tratamento térmico convencional, a oxidação superficial e a descarbonetação são gerenciadas por meio de uma solução mecânica, em vez de química. Uma margem de processamento — essencialmente uma camada sacrificial de material extra — é adicionada à peça de trabalho antes que ela entre no forno. Após a conclusão do ciclo de tratamento térmico, essa camada superficial danificada é removida por usinagem ou retificação para expor o material não afetado com as propriedades desejadas por baixo.
A abordagem convencional não impede o dano superficial; ela o aceita como um resultado inevitável. A estratégia é criar uma peça superdimensionada e, em seguida, usinar a camada superficial comprometida após o tratamento, o que tem implicações significativas para o custo e o fluxo de trabalho de produção.
O Problema Central: A Reação do Aço ao Calor e ao Ar
Quando o aço é aquecido às altas temperaturas necessárias para o endurecimento ou recozimento, o ferro e o carbono presentes nele tornam-se altamente reativos com o oxigênio em uma atmosfera de forno padrão. Isso leva a duas formas distintas, mas relacionadas, de degradação superficial.
Compreendendo a Oxidação
Em temperaturas elevadas, o ferro na superfície da peça combina-se prontamente com o oxigênio atmosférico. Essa reação química forma uma camada quebradiça e escamosa de óxidos de ferro, comumente conhecida como carepa de laminação (mill scale).
Essa carepa altera as dimensões e o acabamento superficial da peça, e ela deve ser removida.
Compreendendo a Descarbonetação
Simultaneamente, os átomos de carbono próximos à superfície do aço também reagem com o oxigênio. Esse processo esgota o teor de carbono na camada superficial, um fenômeno conhecido como descarbonetação.
Como o carbono é o principal elemento responsável pela dureza do aço, essa camada descarbonetada é significativamente mais macia e fraca do que o material do núcleo. Ela apresenta baixa resistência ao desgaste e vida útil à fadiga, tornando-a inaceitável para a maioria das aplicações de engenharia.
A Solução Convencional: O Método da Margem de Usinagem
A abordagem tradicional é um processo mecânico direto de três etapas para contornar o problema químico.
Etapa 1: Adicionando uma Camada Sacrificial
Antes do início do tratamento térmico, o componente é usinado para ficar intencionalmente superdimensionado. Esse material extra, conhecido como margem de processamento ou margem de usinagem, não tem outra finalidade senão ser sacrificado durante o processo de aquecimento.
A profundidade dessa margem é calculada para ser maior do que a profundidade esperada tanto da carepa de óxido quanto da camada descarbonetada.
Etapa 2: Tratamento Térmico e Dano Inevitável
A peça superdimensionada é então tratada termicamente em um forno convencional. Como esperado, as altas temperaturas e o ar ambiente fazem com que a superfície oxide e descarbone.
O princípio fundamental aqui é que esse dano fica contido inteiramente dentro da margem de usinagem predefinida, deixando o material por baixo quimicamente e metalurgicamente inalterado.
Etapa 3: Usinagem ou Retificação Pós-Tratamento
Após o resfriamento, a peça passa por uma operação final de usinagem ou retificação. Essa etapa remove cuidadosamente a carepa de óxido quebradiça e a camada descarbonetada macia.
Esse processo continua até que a ferramenta de usinagem atinja o aço puro e totalmente endurecido do núcleo, alcançando as dimensões finais e as propriedades superficiais desejadas.
Compreendendo as Trocas (Trade-offs)
Embora eficaz, este método é um compromisso que introduz várias trocas significativas. Ele trata o sintoma (dano superficial) em vez de prevenir a causa.
Aumento dos Custos de Material e Logística
Começar com uma peça de trabalho superdimensionada significa que você usa mais matéria-prima do que a presente na peça final. Isso também aumenta o peso da peça durante o transporte e manuseio ao longo do processo de produção.
Etapas Adicionais de Fabricação
A usinagem pós-tratamento térmico é uma etapa de fabricação inteira que adiciona tempo, mão de obra e custo. Usinar ou retificar uma peça de aço totalmente endurecida também é mais lento e causa mais desgaste da ferramenta do que usiná-la em seu estado mais macio, pré-tratamento.
Risco de Remoção Incompleta
Se a margem de usinagem for muito pequena ou o processo de usinagem não for profundo o suficiente, uma camada descarbonetada residual poderá permanecer na peça finalizada. Essa "pele" macia oculta pode levar à falha prematura do componente devido ao desgaste ou à fadiga.
Limitações de Complexidade Geométrica e de Peças
Este método é pouco adequado para peças com seções muito finas, recursos intrincados ou superfícies internas que não são facilmente acessíveis pela ferramenta de usinagem após o tratamento.
Fazendo a Escolha Certa para o Seu Objetivo
Compreender este método convencional é fundamental para decidir se ele é adequado para o seu projeto ou se você deve explorar alternativas, como fornos a vácuo ou com atmosfera controlada, que visam prevenir as reações superficiais por completo.
- Se seu foco principal for a simplicidade do processo em geometrias de peças básicas: O método da margem de usinagem pode ser uma escolha pragmática e bem compreendida, especialmente se a retificação pós-tratamento já for necessária para a precisão dimensional.
- Se seu foco principal for a minimização das etapas de fabricação para peças de alto volume: O custo do material extra e das operações de usinagem secundárias pode justificar o investimento em um processo de tratamento térmico que elimine o dano superficial desde o início.
- Se seu foco principal for a máxima integridade do componente e vida útil à fadiga: Para peças críticas, depender da pós-usinagem para remover uma camada danificada introduz risco, tornando métodos preventivos como o tratamento térmico a vácuo uma escolha muito mais segura.
Em última análise, o método convencional é uma solução robusta, mas "bruta", que resolve um problema químico com uma solução alternativa mecânica.
Tabela Resumo:
| Aspecto | Descrição |
|---|---|
| Problema | A oxidação superficial e a descarbonetação ocorrem no aço durante o tratamento térmico de alta temperatura, levando à formação de carepa quebradiça e camadas macias. |
| Solução | Adicionar uma margem de usinagem sacrificial antes do tratamento; remover a camada danificada após o tratamento por meio de usinagem ou retificação. |
| Etapas Principais | 1. Superdimensionar a peça com margem. 2. Tratar termicamente no forno. 3. Usinar a superfície danificada. |
| Trocas (Trade-offs) | Aumento dos custos de material, etapas de fabricação extras, risco de remoção incompleta e limitações para geometrias complexas. |
Atualize seu processo de tratamento térmico com as soluções avançadas da KINTEK! Aproveitando P&D excepcional e fabricação interna, fornecemos diversos laboratórios com fornos de alta temperatura como Fornos de Mufla, Tubo, Rotativo, a Vácuo e com Atmosfera, e Sistemas CVD/PECVD. Nossa forte capacidade de personalização profunda garante o ajuste preciso para suas necessidades experimentais exclusivas, prevenindo a oxidação superficial e a descarbonetação para aumentar a eficiência e a integridade da peça. Entre em contato conosco hoje para discutir como nossas soluções de forno personalizadas podem beneficiar suas operações!
Guia Visual

Produtos relacionados
- Forno para tratamento térmico por vácuo com revestimento de fibra cerâmica
- 2200 ℃ Forno de tratamento térmico a vácuo para grafite
- Forno de sinterização e brasagem para tratamento térmico sob vácuo
- Forno de tratamento térmico de molibdénio sob vácuo
- Forno para tratamento térmico e sinterização sob vácuo com pressão de ar de 9MPa
As pessoas também perguntam
- Como o tratamento térmico a vácuo afeta a estrutura de grão das ligas metálicas? Alcance um Controle Preciso da Microestrutura
- Quais são os benefícios de usar fornos de tratamento térmico a vácuo para ligas metálicas? Alcance Propriedades e Desempenho Metálico Superior
- Qual é um dos usos mais importantes dos fornos de tratamento térmico a vácuo na indústria aeroespacial? Alcançar Resistência Superior em Ligas de Aeronaves
- Como funciona um forno de tratamento térmico a vácuo? Alcance resultados imaculados e de alto desempenho
- Qual é a diferença entre tratamento térmico e tratamento térmico a vácuo? Obtenha Propriedades Metálicas Superiores com Acabamentos Imaculados










